 EN


Разработка концепции и проверка прототипа
Согласование эстетического видения, корпоративной идентичности и функциональных требований к флакону для духов
Согласование эстетического видения с функциональными требованиями на раннем этапе предотвращает дорогостоящие повторные разработки. Флакон для парфюмерии должен выражать идентичность бренда через силуэт, отделку и декоративные поверхности, одновременно соответствуя техническим требованиям к резьбе горлышка, совместимости с распылителем или обжимным колпачком, ёмкости для перелива и устойчивости на линии наполнения. Согласно исследованию по разработке продукции за 2023 год, решения, принятые на концептуальном этапе, определяют около 70 % общей себестоимости производства. Межфункциональные команды должны определить массу флакона, прозрачность стекла, площадь для этикетки и геометрию дна до начала изготовления оснастки. Команды маркетинга часто отдают предпочтение высоким и стройным формам ради привлекательности на полке, тогда как инженеры упаковки требуют достаточной толщины стенок и устойчивого основания — формы с резко сужающимися плечами могут выглядеть элегантно, но создают риски образования зон из тонкого стекла и турбулентности при наполнении. Проверки проекта с учётом требований производства должны включать имитацию процесса выдувного формования до утверждения формы. Урегулирование этих противоречий на концептуальном этапе снижает объём брака, ускоряет согласования и обеспечивает сохранность аромата. Документирование целевого типа крышки, кольца-фиксатора и длины погружной трубки также предотвращает проблемы совместимости на поздних стадиях, которые могут задержать запуск продукта. На этом этапе должны быть получены контрольный чертёж и предварительная оценка рисков, охватывающая процессы наполнения, закрытия и проверки на герметичность.
Быстрое прототипирование, компромиссы при изготовлении пресс-форм и испытания на структурную целостность для форм люксовых флаконов для духов
Быстрое прототипирование из смолы или акрила, обработанного на станке с ЧПУ, позволяет оперативно оценить форму флаконов для люксовых парфюмов — уже в течение нескольких дней подтверждается визуальная пропорциональность, соответствие формы этикетки и тактильные ощущения при удержании в руке. Хотя такие модели не способны воспроизвести поведение стекла при литье в форму, они обеспечивают раннюю проверку эргономики и эстетики. Выбор типа оснастки становится критически важным: оснастка для серийного производства требует значительных первоначальных инвестиций и более длительных сроков изготовления. Некоторые производители используют пробные формы или промежуточную оснастку для проверки распределения стекла до окончательного решения о создании многогнездной оснастки. Затем проводятся испытания на прочность реальных стеклянных образцов: определяется вертикальная нагрузка, ударная стойкость, реакция на термоудар и концентричность горлышка. Пропуск этих испытаний повышает риск появления трещин и нарушения герметичности на поздних этапах, как отмечено в обзоре инженерных решений в упаковке за 2023 год. Чёткие предельные значения толщины стенок и диаметра отделки должны быть установлены до масштабирования производства. Пробное производство также выявляет, соответствует ли выбранная стеклянная композиция требованиям к оптической прозрачности и содержанию переработанных материалов в реальных условиях эксплуатации. Такая сбалансированная последовательность сохраняет высокую скорость прототипирования и одновременно обеспечивает проверку эксплуатационных характеристик материала при реальных нагрузках, возникающих при наполнении и транспортировке.
Инженерия материалов и аспекты устойчивого развития
Выбор стекла: флинт или кристалл, содержание переработанного сырья (PCR), облегчение конструкции и совместимость с системами повторного наполнения для дизайна премиальных флаконов для духов
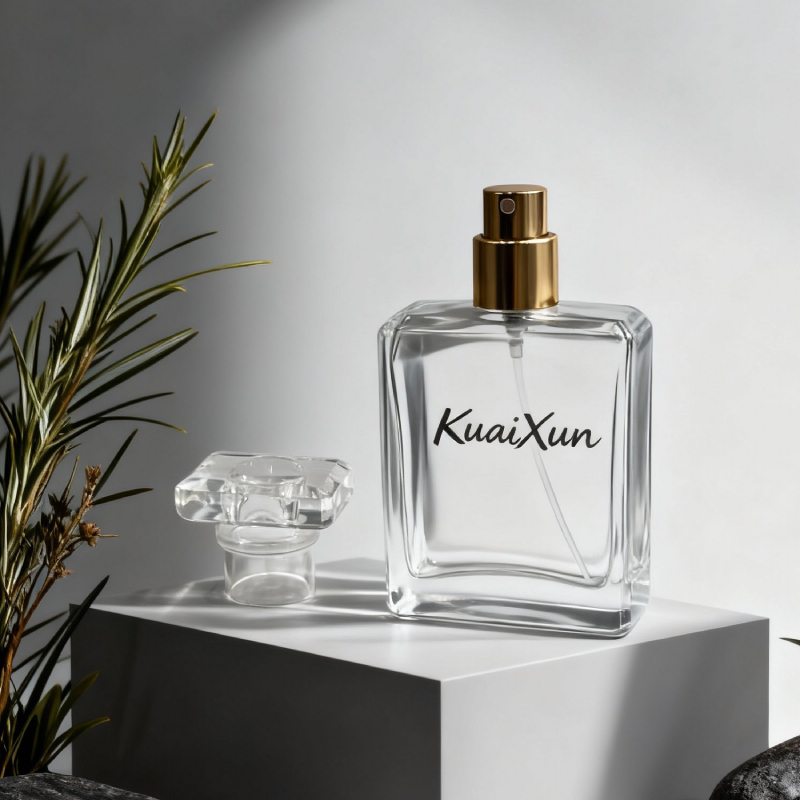
Выбор материалов напрямую влияет как на воспринимаемую ценность, так и на экологический след. Стекло «флинт» обеспечивает высокую прозрачность и стабильность стоимости для стандартизированных линеек люкс-класса; хрустальное стекло — с добавлением таких минералов, как барий или титан — обладает повышенной преломляющей способностью и большей массой, однако требует более высоких температур формовки и строгого контроля отжига. Премиальные бренды всё чаще указывают содержание переработанного материала из потребительских отходов (PCR) — обычно 20–40 % в наружном стекле — чтобы снизить спрос на первичное сырьё без потери прозрачности при использовании высокочистого боя. Стратегии облегчения позволяют сократить массу флакона на 15–30 % за счёт оптимизированного распределения толщины стенок и конструкции дна, снижая выбросы при транспортировке и одновременно сохраняя ударопрочность и прочность горлышка. Совместимость с системами повторного наполнения продлевает срок службы продукта: стандартизированные типы горлышек, такие как обжимный размер 15 мм или резьбовые варианты, позволяют потребителям многократно использовать один и тот же флакон с заменяемыми картриджами, сокращая объём одноразовой упаковки. В совокупности эти решения помогают достичь баланса между светящейся эстетикой, механической прочностью и целями циркулярного дизайна в ассортименте премиальных парфюмерных флаконов.
Точные методы формовки для флаконов премиальных духов
Процессы выдувания-выдувания, прессования-выдувания и ННПВ — как каждый из них влияет на прозрачность, равномерность толщины стенок и точность горлышка флакона для духов
При производстве флаконов для премиальных парфюмов метод формовки напрямую влияет на оптическую прозрачность, равномерность толщины стенок и точность горлышка. Метод «выдув-выдув» использует сжатый воздух для формирования как заготовки (паразона), так и конечной формы — он идеален для конструкций с узким горлышком, однако может вызывать незначительные отклонения толщины стенок в области плечиков. Метод «пресс-выдув» применяет поршень для формирования паразона до окончательного выдува, что улучшает распределение толщины стенок в более широких или массивных основаниях и минимизирует следы контакта поверхности. Метод NNPB (Narrow Neck Press and Blow) предусматривает прессование всей заготовки — включая горлышко — перед окончательным выдувом; это часто позволяет сократить расход стекла на 20–30 % и повысить точность геометрических размеров. Допуски внутреннего диаметра горлышка регулярно поддерживаются в пределах ±0,2 мм для обеспечения стабильной посадки колпачков и надёжной обжимки. Все три метода сохраняют прозрачность при использовании полированных форм и поршней, а также контролируемых режимов охлаждения, предотвращающих деформацию. Производители флаконов выбирают метод «выдув-выдув» для классических силуэтов, метод «пресс-выдув» — для более толстых оснований, а метод NNPB — там, где критически важны абсолютная равномерность толщины стенок и высокая точность горлышка. Эти выборы также влияют на режимы отжига: неравномерная толщина стенок повышает остаточные напряжения и риск образования трещин. Каждый процесс проходит валидацию на опытных образцах перед масштабированием.
Масштабируемые стратегии производства: автоматизация, ремесленное исполнение и компромиссы в качестве
Масштабирование программы производства флаконов для духов требует согласования целевых показателей пропускной способности с качеством отделки, определяющим люкс-продукт. Автоматизированные линии типа «выдув-выдув» или NNPB обеспечивают выпуск 40–80 флаконов в минуту и стабильное качество обработки горлышка, равномерность толщины стенок и дна — однако повышение скорости сокращает время для огневой полировки, отжига и визуального контроля поверхности. Стандартные прозрачные флаконы могут допускать такой компромисс; скульптурные или покрытые варианты, как правило, не допускают.
Компромисс становится очевиднее при сравнении трёх распространённых стратегий:
| Стратегия | Типичная область применения | Влияние на качество |
|---|---|---|
| Полностью автоматизированная линия | Серийное производство стандартных форм флаконов для духов | Высокая размерная стабильность и снижение себестоимости единицы продукции, но ограниченная способность обрабатывать неправильные внешние формы или ручное нанесение декоративных элементов. |
| Линия с участием ремесленников | Флаконы для духов ограниченных серий, с усиленными стенками или скульптурной формой | Более высокая визуальная насыщенность и воспринимаемая ценность, но увеличенная продолжительность цикла и большая зависимость от квалифицированного труда. |
| Гибридная ячейка | Премиум-производство с постоянным качеством обработки горлышка и избирательной ручной отделкой | Сочетает производительность с ремесленной детализацией, но требует более сложного планирования и дополнительных контрольных точек качества. |
Производители часто наращивают объёмы выпуска за счёт внедрения гибридных участков, а не полного отказа от ручных операций. Автоматизированные процессы извлечения изделий, визуального контроля и проверки на герметичность снижают количество следов от обращения и повышают эффективность выявления дефектов — при этом ручная полировка, травление кислотой или металлизация сохраняются на более медленных ручных участках. Это позволяет сохранить отличительные черты бренда, не делая стоимость каждого изделия чрезмерно высокой.
Управление процессом дополнительно повышает качество. Адаптивные системы в режиме реального времени контролируют температуру пресс-формы, массу заготовки (gob) и кривые охлаждения. Согласно отчёту Deloitte (2024), 62 % производителей планируют использовать ИИ в производстве к 2025 году, что позволит линиям корректировать параметры до накопления дефектов. Однако для работы этих инструментов требуются откалиброванные датчики и обучение операторов. Без чётких стандартных операционных процедур автоматизация лишь ускоряет выпуск бутылок для духов с дефектами — а не их улучшение.
Завершающий контроль качества и тестирование готовности к упаковке
Проверка герметичности, допусков по размерам, качества поверхности и совместимости колпачка с горловиной — с учётом специфики эксплуатации бутылок для духов
Перед тем как флакон для духов будет допущен к наполнению и отгрузке, окончательный контроль качества фокусируется на четырёх наиболее уязвимых участках. Устойчивость к утечкам проверяется с помощью вакуумных или тестов на снижение давления: протекающий флакон нарушает целостность аромата и сокращает срок хранения. Проверка допусков по размерам подтверждает, что диаметр горлышка, отделка и диаметр корпуса находятся в пределах заданных спецификаций, чтобы распылители, крышки и обжимные уплотнения устанавливались корректно. Осмотр поверхности при контролируемом освещении выявляет царапины, пузырьки или неравномерное нанесение покрытий, которые могут подорвать восприятие премиальности. Проверка герметичности крышки подтверждает, что крутящий момент закручивания и степень сжатия уплотнения обеспечивают стабильный барьер против испарения летучих компонентов аромата. Случайная выборка обычно проводится в соответствии с планом AQL, например, ANSI/ASQ Z1.4, для выявления дефектов после упаковки не менее 80 % продукции. Совместно эти проверки снижают риск выхода брака на уровне партии и гарантируют, что каждый флакон для духов соответствует стандартам бренда, нормативным требованиям и готовности к упаковке перед выходом с линии.
Раздел часто задаваемых вопросов
Почему быстрое прототипирование важно при проектировании флаконов для духов?
Быстрое прототипирование ускоряет раннюю оценку эстетических и эргономических аспектов, позволяя оперативно вносить корректировки до начала изготовления производственной оснастки.
Какие основные преимущества использования технологии NNPB по сравнению с другими методами формовки?
NNPB снижает расход стекла на 20–30 %, обеспечивая при этом высокую точность геометрических размеров, особенно в области горлышка и равномерности толщины стенок.
Какие инициативы в области устойчивого развития являются ключевыми при разработке флаконов для духов?
Инициативы в области устойчивого развития включают использование переработанного материала из потребительских отходов (PCR), внедрение стратегий облегчения упаковки для снижения выбросов при транспортировке, а также обеспечение совместимости с системами пополнения, что минимизирует применение одноразовой упаковки.
Как производители находят баланс между автоматизацией и ручным мастерством при изготовлении люксовых флаконов?
Гибридные производственные ячейки объединяют автоматизированные процессы, обеспечивающие стабильность и эффективность, с ручной отделкой, придающей изделиям элементы ремесленного качества, — таким образом достигается баланс между масштабируемостью и премиальным уровнем исполнения.
Какие проверки качества включены в окончательное подтверждение для флаконов духов?
Окончательные проверки включают испытания на герметичность, подтверждение допусков по размерам, осмотр отделки поверхности и проверку герметичности колпачка для обеспечения функциональности и роскошного внешнего вида.
Содержание
- Разработка концепции и проверка прототипа
- Инженерия материалов и аспекты устойчивого развития
- Точные методы формовки для флаконов премиальных духов
- Масштабируемые стратегии производства: автоматизация, ремесленное исполнение и компромиссы в качестве
- Завершающий контроль качества и тестирование готовности к упаковке
-
Раздел часто задаваемых вопросов
- Почему быстрое прототипирование важно при проектировании флаконов для духов?
- Какие основные преимущества использования технологии NNPB по сравнению с другими методами формовки?
- Какие инициативы в области устойчивого развития являются ключевыми при разработке флаконов для духов?
- Как производители находят баланс между автоматизацией и ручным мастерством при изготовлении люксовых флаконов?
- Какие проверки качества включены в окончательное подтверждение для флаконов духов?