 EN


Développement du concept et validation du prototype
Alignement de la vision esthétique, de l’identité de marque et des exigences fonctionnelles pour le flacon de parfum
Aligner tôt la vision esthétique avec les exigences fonctionnelles permet d’éviter des reprises coûteuses. Le flacon de parfum doit exprimer l’identité de la marque à travers sa silhouette, sa finition et ses surfaces décoratives, tout en respectant les spécifications de la finition du col, la compatibilité avec les pompes ou les systèmes de sertissage, la capacité de débordement et la stabilité sur la ligne de remplissage. Selon une étude de référence sur le développement produit menée en 2023, les décisions prises au stade du concept verrouillent environ 70 % du coût total de fabrication. Des équipes pluridisciplinaires doivent définir le poids, la clarté du verre, la zone prévue pour l’étiquette et la géométrie du fond avant le démarrage de la fabrication des outillages. Les équipes marketing privilégient souvent des formes hautes et élancées pour leur impact sur l’étagère, tandis que les ingénieurs emballage exigent une épaisseur suffisante des parois et un fond stable : les formes aux épaules fortement effilochées peuvent paraître élégantes, mais présentent un risque de zones de verre trop fines et de turbulences lors du remplissage. Les revues « conception pour la fabrication » doivent inclure une simulation de soufflage avant l’approbation définitive de la forme. Résoudre ces tensions dès le stade du concept réduit les rebuts, accélère les validations et protège la présentation de la fragrance. Documenter précisément le bouchon cible, la collerette et la longueur du tube plongeur évite également des problèmes d’ajustement tardifs pouvant retarder le lancement. À l’issue de cette phase, on doit disposer d’un dessin de contrôle et d’une évaluation préliminaire des risques couvrant le remplissage, le bouchonnage et les essais d’étanchéité.
Prototypage rapide, compromis liés à l’outillage des moules et essais d’intégrité structurelle pour les formes de flacons de parfum haut de gamme
La prototypage rapide en résine ou en acrylique usiné CNC permet une évaluation rapide des formes de flacons de parfum de luxe — confirmant, en quelques jours seulement, les proportions visuelles, l’ajustement de l’étiquette et la sensation au toucher. Bien que ces modèles ne puissent pas reproduire le comportement d’écoulement du verre dans les moules, ils soutiennent une validation précoce de l’ergonomie et de l’esthétique. Les compromis liés à l’outillage des moules deviennent alors critiques : l’outillage de production exige un investissement initial élevé et des délais plus longs. Certains fabricants utilisent des moules pilotes ou des outillages intermédiaires pour valider la répartition du verre avant de s’engager dans un investissement à plusieurs cavités. Des essais de résistance structurelle sur des échantillons réels en verre mesurent ensuite la charge verticale, la résistance aux chocs, la réponse au choc thermique et la concentricité du col. Omettre ces essais augmente le risque de fissuration ou de défaillance d’étanchéité en phase avancée, comme l’a souligné une revue d’ingénierie de l’emballage publiée en 2023. Des seuils clairs de réussite/échec doivent être définis à l’avance pour l’épaisseur des parois et le diamètre fini. L’échantillonnage pilote révèle également si la composition de verre retenue répond aux exigences de clarté optique et de teneur en matériaux recyclés dans des conditions réelles. Cette séquence équilibrée préserve la rapidité du prototypage tout en validant les performances du matériau sous les contraintes réelles de remplissage et de transport.
Ingénierie des matériaux et considérations en matière de durabilité
Sélection du verre : flint ou cristal, teneur en PCR, allègement et compatibilité avec le reconditionnement pour les designs de flacons de parfum haut de gamme
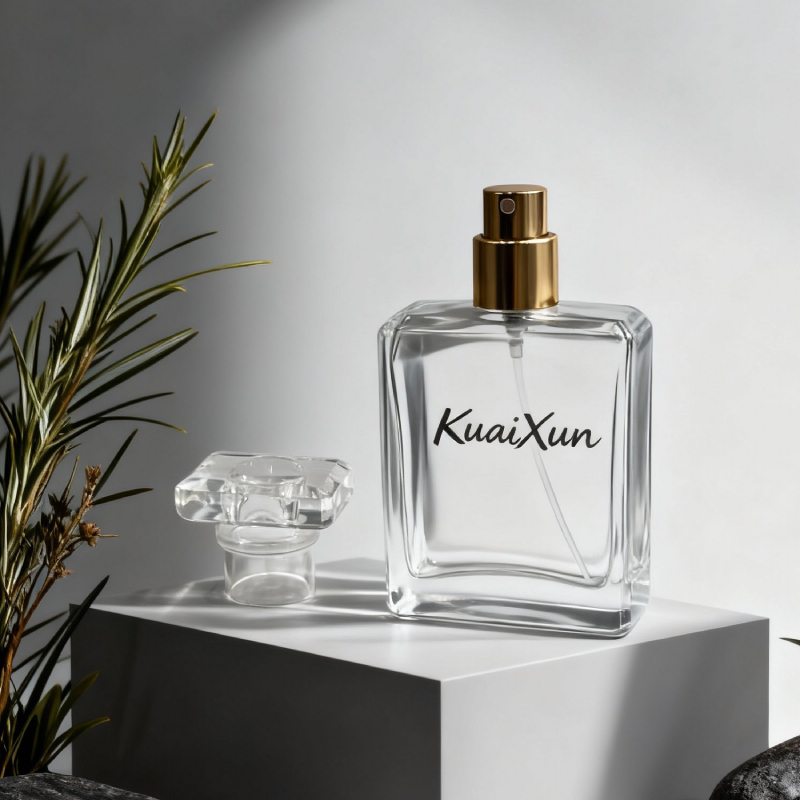
Les choix de matériaux influencent directement à la fois la valeur perçue et l’empreinte environnementale. Le verre flint offre une grande clarté et une stabilité des coûts pour les gammes de luxe standardisées ; le verre cristal — enrichi de minéraux tels que le baryum ou le titane — procure une brillance réfractive supérieure et un poids plus conséquent, bien qu’il exige des températures de formage plus élevées et un contrôle plus rigoureux du recuit. Les marques haut de gamme spécifient de plus en plus du contenu issu de verre recyclé post-consommation (PCR) — généralement 20 à 40 % dans le verre extérieur — afin de réduire la demande en matières premières sans nuire à la clarté, à condition qu’il provienne de culots de haute pureté. Les stratégies d’allègement permettent de réduire la masse des flacons de 15 à 30 % grâce à une répartition optimisée de l’épaisseur des parois et à une conception améliorée du fond, ce qui diminue les émissions liées au transport tout en conservant la résistance aux chocs et la solidité du col. La compatibilité avec le système de recharge prolonge la durée de vie du produit : des finitions standardisées du col, telles que le format sertissage de 15 mm ou les filetages à vis, permettent aux consommateurs de réutiliser le même flacon avec des cartouches de rechargement, réduisant ainsi les emballages à usage unique. Ensemble, ces décisions contribuent à concilier esthétique lumineuse, tenue mécanique et objectifs de conception circulaire dans les gammes de flacons de parfum haut de gamme.
Techniques de formage de précision pour les flacons de parfum haut de gamme
Procédés soufflage-soufflage, pressage-soufflage et NNPB — comment chacun influence la clarté, l’uniformité de l’épaisseur des parois et la précision du col du flacon de parfum
Dans la fabrication de flacons de parfum haut de gamme, la méthode de formage influence directement la clarté optique, l’uniformité de l’épaisseur des parois et la précision du col. Le procédé soufflage-soufflage utilise de l’air comprimé pour former à la fois la préforme et la forme finale — idéal pour les designs à col étroit, mais susceptible de provoquer de légères variations d’épaisseur près de l’épaule. Le procédé pressage-soufflage emploie un poinçon pour façonner la préforme avant le soufflage final, améliorant la répartition de l’épaisseur des parois dans les bases plus larges ou plus lourdes et réduisant au minimum les marques de contact en surface. Le procédé NNPB (Narrow Neck Press and Blow) presse l’intégralité de la préforme — y compris le col — avant le soufflage final, permettant souvent de réduire la consommation de verre de 20 à 30 % tout en renforçant la précision dimensionnelle. Les tolérances sur le diamètre intérieur du col sont couramment maintenues dans une fourchette de ±0,2 mm afin d’assurer un ajustement constant des bouchons et des systèmes de sertissage. Les trois méthodes préservent la clarté lorsqu’elles sont associées à des moules et des poinçons polis, ainsi qu’à des profils de refroidissement contrôlés pour éviter toute déformation. Les fabricants de flacons choisissent le soufflage-soufflage pour les silhouettes traditionnelles, le pressage-soufflage pour les bases plus épaisses et le NNPB lorsque l’uniformité exacte des parois et la précision du col sont primordiales. Ces choix influencent également les profils de recuit, car une épaisseur de paroi inégale accroît les contraintes résiduelles et le risque de fissuration. Chaque procédé est validé lors d’essais prototypes avant passage à l’échelle.
Stratégies de production évolutives : automatisation, artisanat et compromis sur la qualité
L’augmentation de l’échelle d’un programme de production de flacons de parfum exige une adéquation entre les objectifs de débit et la qualité de finition qui définit un produit de luxe. Les lignes automatisées de soufflage-soufflage ou NNPB atteignent 40 à 80 flacons par minute et assurent une régularité répétable au niveau de la finition du col, de la répartition des parois et de l’épaisseur du fond — toutefois, des vitesses plus élevées réduisent le temps alloué au polissage à la flamme, au recuit et à l’inspection de surface. Des flacons transparents standards peuvent tolérer ce compromis ; en revanche, les variantes sculptées ou revêtues ne le peuvent généralement pas.
Ce compromis devient plus évident lors de la comparaison de trois stratégies courantes :
| Stratégie | Cas d’utilisation typique | Impact sur la qualité |
|---|---|---|
| Ligne entièrement automatisée | Formes standard de flacons de parfum à forte volumétrie | Consistance dimensionnelle élevée et coût unitaire réduit, mais capacité limitée à traiter des extérieurs irréguliers ou des décors appliqués manuellement. |
| Ligne assistée par l’artisanat | Flacons de parfum en édition limitée, à paroi épaisse ou sculptés | Richesse visuelle et valeur perçue accrues, mais temps de cycle plus longs et dépendance accrue à l’égard d’une main-d’œuvre qualifiée. |
| Cellule hybride | La production haut de gamme s’effectue avec une finition constante au niveau du col et une finition manuelle sélective | Allie la productivité à des détails artisanaux, au prix d’une planification plus complexe et de contrôles qualité plus rigoureux. |
Les fabricants augmentent souvent leur production en intégrant des postes hybrides plutôt que d’éliminer totalement les étapes artisanales. L’évacuation automatisée des pièces, l’inspection par vision artificielle et les tests d’étanchéité réduisent les marques de manipulation et améliorent la détection des défauts, tandis que le polissage manuel, la gravure acide ou la métallisation demeurent dans des postes plus lents et entièrement manuels. Cette approche préserve la différenciation de la marque sans rendre le coût unitaire prohibitif.
Le contrôle des procédés affine davantage la qualité. Des systèmes adaptatifs surveillent en temps réel la température du moule, le poids de la goutte de verre (gob weight) et les courbes de refroidissement. Selon Deloitte (2024), 62 % des fabricants prévoient d’utiliser l’intelligence artificielle dans la production d’ici 2025, ce qui permet aux lignes de production d’ajuster leurs paramètres avant que les défauts ne s’accumulent. Toutefois, ces outils nécessitent des capteurs étalonnés et une formation adéquate des opérateurs. En l’absence de procédures opératoires normalisées clairement définies, l’automatisation ne fait que produire plus rapidement des flacons de parfum défectueux — sans améliorer leur qualité.
Assurance finale de la qualité et essais de préparation à l’emballage
Résistance aux fuites, tolérances dimensionnelles, finition de surface et validation de l’étanchéité du bouchon, spécifiques aux performances des flacons de parfum
Avant qu’un flacon de parfum ne soit autorisé à être rempli et expédié, les vérifications finales de qualité portent sur quatre zones particulièrement sujettes aux défaillances. La résistance aux fuites est vérifiée à l’aide d’essais sous vide ou d’essais de décroissance de pression : un flacon qui fuit compromet l’intégrité du parfum et sa durée de conservation. Les contrôles des tolérances dimensionnelles confirment que le diamètre de l’embouchure, la finition et le diamètre du corps se situent dans les limites spécifiées, afin que les pompes, les bouchons et les scellés à sertissage s’ajustent correctement. L’inspection de la finition de surface, réalisée sous éclairage contrôlé, permet de détecter les rayures, les bulles ou les couches inégales qui nuiraient à la perception du luxe. La validation du scellage du bouchon vérifie que le couple de vissage et la compression du joint garantissent une barrière constante contre l’évaporation volatile du parfum. Des prélèvements aléatoires suivent généralement un plan AQL tel que la norme ANSI/ASQ Z1.4, afin de détecter les défauts après qu’au moins 80 % des articles ont été emballés. Ensemble, ces contrôles réduisent le risque d’erreurs au niveau des lots et garantissent que chaque flacon de parfum satisfait aux exigences de la marque, aux réglementations en vigueur et aux critères de préparation à l’emballage avant de quitter la ligne de production.
Section FAQ
Pourquoi la prototypage rapide est-elle importante dans la conception des flacons de parfum ?
Le prototypage rapide accélère l’évaluation précoce des aspects esthétiques et ergonomiques, permettant des ajustements rapides avant l’engagement dans la fabrication des outillages de production.
Quels sont les principaux avantages de l’utilisation de la méthode NNPB par rapport aux autres procédés de formage ?
La méthode NNPB réduit la consommation de verre de 20 à 30 % tout en garantissant une précision dimensionnelle élevée, notamment au niveau du col et de l’uniformité des parois.
Quelles initiatives en faveur de la durabilité sont particulièrement mises en avant dans le développement des flacons de parfum ?
Les actions en faveur de la durabilité comprennent l’utilisation de matériaux recyclés issus de la consommation (PCR), la mise en œuvre de stratégies d’allègement afin de réduire les émissions liées au transport, et la garantie de la compatibilité avec les recharges pour limiter les emballages à usage unique.
Comment les fabricants concilient-ils automatisation et savoir-faire artisanal dans la production de flacons haut de gamme ?
Les cellules hybrides combinent des procédés automatisés — assurant régularité et efficacité — avec des finitions manuelles — apportant des détails artisanaux — afin d’atteindre un équilibre entre évolutivité et qualité premium.
Quels contrôles de qualité sont inclus dans l’assurance finale des flacons de parfum ?
Les contrôles finaux comprennent des tests d’étanchéité, la vérification des tolérances dimensionnelles, les inspections de la finition de surface et la validation de l’étanchéité du bouchon, afin de garantir à la fois la fonctionnalité et un aspect luxueux.
Table des matières
- Développement du concept et validation du prototype
- Ingénierie des matériaux et considérations en matière de durabilité
- Techniques de formage de précision pour les flacons de parfum haut de gamme
- Stratégies de production évolutives : automatisation, artisanat et compromis sur la qualité
- Assurance finale de la qualité et essais de préparation à l’emballage
-
Section FAQ
- Pourquoi la prototypage rapide est-elle importante dans la conception des flacons de parfum ?
- Quels sont les principaux avantages de l’utilisation de la méthode NNPB par rapport aux autres procédés de formage ?
- Quelles initiatives en faveur de la durabilité sont particulièrement mises en avant dans le développement des flacons de parfum ?
- Comment les fabricants concilient-ils automatisation et savoir-faire artisanal dans la production de flacons haut de gamme ?
- Quels contrôles de qualité sont inclus dans l’assurance finale des flacons de parfum ?