 EN


Rozwój koncepcji i walidacja prototypu
Dopasowanie wizji estetycznej, tożsamości marki oraz wymagań funkcjonalnych dotyczących butelki do perfum
Wczesne dopasowanie wizji estetycznej do wymagań funkcjonalnych zapobiega kosztownym przebudowom. Butelka perfum musi wyrażać tożsamość marki poprzez sylwetkę, wykończenie oraz powierzchnie dekoracyjne, jednocześnie spełniając specyfikacje wykończenia szyjki, zgodność z rozpylaczem lub zaciskiem, pojemność nadmiarową oraz stabilność na linii napełniania. Według badania z 2023 r. dotyczących rozwoju produktów decyzje koncepcyjne determinują około 70 % całkowitych kosztów produkcji. Zespoły wielofunkcyjne powinny określić masę, przejrzystość szkła, obszar na etykietę oraz geometrię dna przed rozpoczęciem produkcji narzędzi. Zespoły marketingowe często preferują wysokie, smukłe formy ze względu na ich atrakcyjność na półce, podczas gdy inżynierowie opakowań wymagają wystarczającej grubości ścianek i stabilnego dna — kształty o wyraźnie zwężających się barkach mogą wyglądać elegancko, ale wiążą się z ryzykiem stref cienkiego szkła oraz turbulencji podczas napełniania. Oceny projektu pod kątem możliwości produkcji powinny obejmować symulację procesu dmuchania form przed zatwierdzeniem kształtu. Rozwiązanie tych sprzeczności już na etapie koncepcji zmniejsza ilość odpadów, przyspiesza uzgodnienia oraz chroni prezentację zapachu. Dokumentowanie docelowej nakrętki, pierścienia i długości rurki zanurzeniowej zapobiega również problemom dopasowania na późnym etapie, które mogą opóźnić wprowadzenie produktu na rynek. Etap ten powinien dać w efekcie rysunek kontrolny oraz wstępną ocenę ryzyka obejmującą napełnianie, zakręcanie i testy szczelności.
Szybkie prototypowanie, kompromisy związane z narzędziami do formowania oraz testy wytrzymałości konstrukcyjnej dla form butelek luksusowych perfum
Szybkie prototypowanie z żywicy lub akrylu frezowanego CNC umożliwia szybką ocenę kształtów butelek luksusowych perfum — potwierdzając proporcje wizualne, dopasowanie etykiet oraz odczucie w dłoni w ciągu kilku dni. Choć te modele nie mogą odzwierciedlić zachowania przepływu szkła w formie, wspierają wczesną walidację ergonomii i estetyki. Kompromisy związane z narzędziami do formowania stają się kluczowe: narzędzia produkcyjne wymagają wysokich początkowych inwestycji i dłuższych czasów realizacji. Niektórzy producenci stosują formy pilotażowe lub narzędzia przejściowe, aby zweryfikować rozkład szkła przed podjęciem decyzji o wielogniazdowej inwestycji. Testy wytrzymałości strukturalnej na rzeczywistych próbkach szklanych mierzą obciążenie pionowe, odporność na uderzenia, reakcję na wstrząs termiczny oraz współosiowość szyjki. Pominięcie tych testów zwiększa ryzyko pęknięć i awarii uszczelnienia w późnym etapie, jak zauważono w przeglądzie inżynierii opakowań z 2023 roku. Wyraźne granice zaakceptowania/niezakceptowania dla grubości ścianki i średnicy końcówki muszą zostać ustalone przed skalowaniem produkcji. Próbkowanie pilotażowe ujawnia również, czy wybrany skład szkła spełnia cele dotyczące przejrzystości optycznej i zawartości surowców wtórnych w warunkach rzeczywistych. Ta zrównoważona sekwencja zachowuje szybkość prototypowania, jednocześnie walidując wydajność materiału pod wpływem rzeczywistych obciążeń występujących podczas napełniania i transportu.
Inżynieria materiałowa i kwestie zrównoważonego rozwoju
Wybór szkła: szkło flintowe kontra szkło kryształowe, zawartość surowca pochodzącego z recyklingu (PCR), redukcja masy oraz kompatybilność z systemami uzupełniania zawartości w projektach butelek na luksusowe perfumy
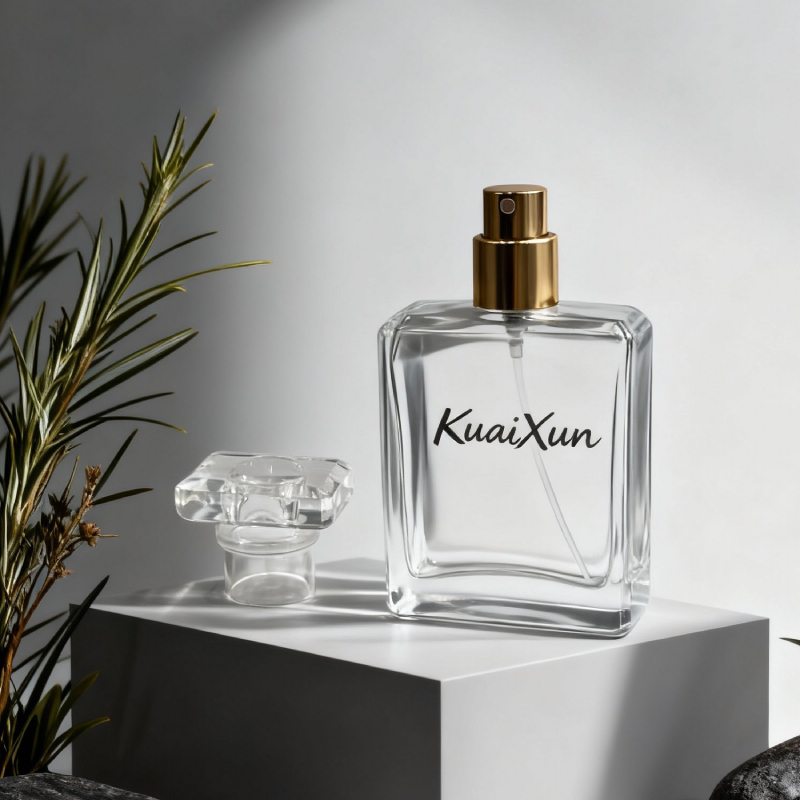
Wybór materiałów bezpośrednio wpływa zarówno na postrzeganą wartość, jak i ślad ekologiczny. Szkło flintowe zapewnia wysoką przejrzystość oraz stabilność cenową w przypadku standardowych luksusowych serii; szkło kryształowe – z dodatkowymi minerałami, takimi jak bar lub tytan – oferuje wyższą refrakcyjną błyskotliwość i większą masę, choć wymaga wyższych temperatur formowania oraz dokładniejszej kontroli procesu odpuszczania. Marki premium coraz częściej określają zawartość surowców pochodzących z recyklingu zużytych produktów (PCR) – zwykle 20–40% w przypadku zewnętrznego szkła – aby zmniejszyć zapotrzebowanie na surowce pierwotne bez utraty przejrzystości, pod warunkiem użycia wysokiej jakości szkła wtórnego (cullet). Strategie redukcji masy butelek pozwalają obniżyć ich wagę o 15–30% dzięki zoptymalizowanemu rozłożeniu grubości ścianek i projektowi dna, co zmniejsza emisje związane z transportem, zachowując przy tym odporność na uderzenia oraz wytrzymałość szyjki. Kompatybilność z systemami uzupełniania przedłuża okres użytkowania produktu: standardowe wykonania szyjek, takie jak formaty 15 mm z zaciskiem lub gwintem, umożliwiają konsumentom wielokrotne używanie tej samej butelki razem z wymiennymi wkładami, ograniczając ilość jednorazowej opakowania. Łącznie te decyzje wspierają równowagę między lśniącą estetyką, wytrzymałością mechaniczną a celami projektowania cyklicznego w zakresie luksusowych butelek do perfum.
Precyzyjne techniki formowania butelek do perfum wysokiej klasy
Procesy typu blow-and-blow, press-and-blow oraz NNPB — jak każdy z nich wpływa na przejrzystość, jednolitość grubości ścianek i precyzję szyjki butelki do perfum
W produkcji butelek do perfum wysokiej klasy metoda formowania ma bezpośredni wpływ na przejrzystość optyczną, jednolitość grubości ścianek oraz precyzję szyjki. Metoda blow-and-blow wykorzystuje sprężone powietrze do formowania zarówno parisonu, jak i końcowej postaci butelki – jest idealna dla konstrukcji o wąskiej szyjce, lecz może powodować niewielkie odchylenia grubości ścianek w okolicy barku. W metodzie press-and-blow do początkowego kształtowania parisonu stosuje się tłoczek, po czym następuje końcowe dmuchanie; dzięki temu poprawia się rozkład grubości ścianek w szerszych lub cięższych podstawach oraz minimalizuje się ślady kontaktu powierzchniowego. W metodzie NNPB (Narrow Neck Press and Blow) cały parison – w tym szyjka – jest wciskany tłoczkiem przed końcowym dmuchaniem, co często pozwala zmniejszyć zużycie szkła o 20–30% i jednocześnie zwiększyć dokładność wymiarową. Tolerancje średnicy wewnętrznej szyjki są regularnie utrzymywane w zakresie ±0,2 mm, aby zapewnić spójne dopasowanie korek i procesu zaciskania. Wszystkie trzy metody zachowują przejrzystość przy użyciu polerowanych form i tłoczków oraz kontrolowanych profili chłodzenia, zapobiegających zniekształceniom. Producentom butelek wybierają metodę blow-and-blow dla tradycyjnych sylwetek, press-and-blow dla grubszych podstaw oraz NNPB tam, gdzie kluczowe są maksymalna jednolitość grubości ścianek i precyzja szyjki. Te wybory wpływają również na profile wyżarzania, ponieważ nierówna grubość ścianek zwiększa naprężenia resztkowe i ryzyko pęknięć. Każda z tych metod jest weryfikowana w próbach prototypowych przed przystąpieniem do masowej produkcji.
Skalowalne strategie produkcji: automatyzacja, rzemiosło i kompromisy jakościowe
Skalowanie programu produkcji butelek do perfum wymaga dopasowania docelowej wydajności do jakości wykończenia, która definiuje produkt luksusowy. Automatyczne linie typu blow-and-blow lub NNPB osiągają wydajność 40–80 butelek na minutę i zapewniają powtarzalne wykończenie szyjek, jednolitą grubość ścianek oraz podstawy – jednak wyższe prędkości skracają czas przeznaczony na polerowanie płomieniem, odpuszczanie i kontrolę powierzchni. Standardowe przezroczyste butelki mogą tolerować taki kompromis; warianty rzeźbione lub z powłokami zazwyczaj nie.
Kompromis staje się bardziej widoczny przy porównaniu trzech powszechnych strategii:
| Strategia | Typowy zakres zastosowań | Wpływ na jakość |
|---|---|---|
| Pełnie zautomatyzowana linia | Standardowe kształty butelek do perfum o wysokiej objętości produkcji | Wysoka spójność wymiarowa i niższy koszt jednostkowy, ale ograniczona zdolność obsługi nieregularnych powierzchni zewnętrznych lub dekoracji nanoszonych ręcznie. |
| Linia wspierana przez rzemiosło | Butelki do perfum w edycjach limitowanych, o grubej ścianie lub rzeźbione | Wyższa bogatość wizualna i wyższa postrzegana wartość, ale dłuższe czasy cyklu oraz większa zależność od wykwalifikowanej siły roboczej. |
| Komórka hybrydowa | Wersja premium charakteryzuje się spójną obróbką krawędzi szyjki butelki oraz wybiórczą, ręczną dopasowaniem powierzchni | Łączy masową produkcję z detalem rzemieślniczym, ale wymaga bardziej skomplikowanego harmonogramu i dodatkowych kontroli jakości. |
Producentom często zwiększa się skalę produkcji poprzez wprowadzanie komórek hybrydowych zamiast całkowitego wycofywania etapów rzemieślniczych. Automatyczne usuwanie gotowych elementów, inspekcja wizyjna oraz testy szczelności zmniejszają ślady manipulacji i poprawiają wykrywalność wad – podczas gdy polerowanie ręczne, trawienie kwasem lub metalizacja pozostają na wolniejszych, ręcznych stanowiskach. Dzięki temu zachowuje się rozróżnialność marki bez nadmiernego zwiększania kosztu jednostkowego.
Kontrola procesu dalej kształtuje jakość. Adaptacyjne systemy w czasie rzeczywistym monitorują temperaturę formy, masę szklistej kropli (gob) oraz krzywe chłodzenia. Zgodnie z raportem Deloitte (2024), 62% producentów planuje wykorzystanie sztucznej inteligencji w produkcji do 2025 roku, co pozwoli liniom na dostosowywanie ustawień jeszcze przed nagromadzeniem się wad. Te jednak narzędzia wymagają skalibrowanych czujników oraz szkolenia operatorów. Bez jasnych procedur operacyjnych standardowych automatyzacja jedynie przyspiesza produkcję wadliwych butelek do perfum — a nie ich poprawę.
Ostateczna kontrola jakości oraz test gotowości do pakowania
Odporność na wycieki, dopuszczalne odchylenia wymiarowe, jakość powierzchni oraz walidacja uszczelnienia pokrywki – wszystkie te parametry są specyficzne dla wydajności butelek do perfum
Zanim butelka z perfumami zostanie zatwierdzona do napełniania i wysyłki, końcowa kontrola jakości koncentruje się na czterech obszarach szczególnie podatnych na usterki. Odporność na wycieki sprawdzana jest za pomocą testów dekompresji próżniowej lub ciśnieniowej – butelka z wyciekiem narusza integralność zapachu i skraca okres przydatności do spożycia. Kontrole dopasowania wymiarowego potwierdzają, że średnica otworu szyjki, wykonanie górnej części oraz średnica korpusu mieszczą się w zakresie dopuszczalnych odchyleń, dzięki czemu pompy, korki i uszczelki obcinane prawidłowo osadzają się na butelce. Inspekcja wykończenia powierzchni pod kontrolowanym oświetleniem pozwala wykryć zadrapania, pęcherzyki lub nieregularne warstwy powłoki, które mogłyby podważyć wrażenie luksusu. Walidacja uszczelnienia korka potwierdza, że moment dokręcenia i stopień ucisku uszczelki zapewniają stałą barierę przeciwko parowaniu lotnych składników zapachu. Losowe pobieranie próbek zwykle odbywa się zgodnie z planem AQL, np. normą ANSI/ASQ Z1.4, w celu wykrycia wad po zapakowaniu co najmniej 80% towaru. Łącznie te kontrole zmniejszają ryzyko ucieczki wadliwych sztuk na poziomie partii i gwarantują, że każda butelka z perfumami spełnia standardy marki, wymagania regulacyjne oraz kryteria gotowości opakowania przed opuszczeniem linii produkcyjnej.
Sekcja FAQ
Dlaczego szybkie prototypowanie jest ważne w projektowaniu butelek do perfum?
Szybkie prototypowanie przyspiesza wczesną ocenę aspektów estetycznych i ergonomicznych, umożliwiając szybkie korekty przed rozpoczęciem produkcji narzędzi.
Jakie są główne zalety stosowania techniki NNPB w porównaniu z innymi metodami formowania?
NNPB zmniejsza zużycie szkła o 20–30%, zapewniając przy tym wysoką dokładność wymiarową, szczególnie w zakresie precyzji gardzieli i jednolitości ścianek.
Jakie inicjatywy z zakresu zrównoważonego rozwoju odgrywają ważną rolę w tworzeniu butelek do perfum?
Inicjatywy z zakresu zrównoważonego rozwoju obejmują wykorzystanie materiałów z recyklingu po zużyciu przez konsumentów (PCR), wprowadzanie strategii redukcji masy, aby ograniczyć emisje związane z transportem, oraz zapewnienie kompatybilności z uzupełnianiem zawartości, co minimalizuje ilość jednorazowej opakowania.
W jaki sposób producenci łączą automatyzację z rzemiosłem w produkcji luksusowych butelek?
Hybrydowe linie produkcyjne łączą procesy zautomatyzowane – zapewniające spójność i wydajność – z ręcznymi etapami wykańczania, które nadają wyrobom charakter artystyczny, osiągając równowagę między skalowalnością a premiumową jakością.
Jakie kontrole jakości są wykonywane w ramach końcowej weryfikacji butelek do perfum?
Końcowe kontrole obejmują testy odporności na wycieki, potwierdzenie tolerancji wymiarowych, inspekcje wykończenia powierzchni oraz walidację uszczelnienia korka, aby zapewnić funkcjonalność i luksusowy wygląd.
Spis treści
- Rozwój koncepcji i walidacja prototypu
- Inżynieria materiałowa i kwestie zrównoważonego rozwoju
- Precyzyjne techniki formowania butelek do perfum wysokiej klasy
- Skalowalne strategie produkcji: automatyzacja, rzemiosło i kompromisy jakościowe
- Ostateczna kontrola jakości oraz test gotowości do pakowania
-
Sekcja FAQ
- Dlaczego szybkie prototypowanie jest ważne w projektowaniu butelek do perfum?
- Jakie są główne zalety stosowania techniki NNPB w porównaniu z innymi metodami formowania?
- Jakie inicjatywy z zakresu zrównoważonego rozwoju odgrywają ważną rolę w tworzeniu butelek do perfum?
- W jaki sposób producenci łączą automatyzację z rzemiosłem w produkcji luksusowych butelek?
- Jakie kontrole jakości są wykonywane w ramach końcowej weryfikacji butelek do perfum?