 EN


コンセプト開発とプロトタイプ検証
香水ボトルの美的ビジョン、ブランドアイデンティティ、機能的要件を調和させる
美的ビジョンと機能要件を早期に整合させることで、高コストな再設計を防げます。香水瓶は、シルエット、仕上げ、装飾面を通じてブランドアイデンティティを表現する必要がありますが、同時にネック仕上げの規格、ポンプまたはクリンプ式キャップとの互換性、オーバーフローキャパシティ、充填ラインでの安定性といった機能要件も満たさなければなりません。2023年の製品開発に関するベンチマーク調査によると、コンセプト段階での意思決定が全体の製造コストの約70%を固定化します。クロスファンクショナルなチームでは、金型製作開始前に、重量、ガラスの透明度、ラベル貼付領域、底面の形状(ベース・ジオメトリ)を明確に定義しておく必要があります。マーケティング部門は棚陳列時の視認性を重視し、しばしば細身で縦長の形状を好む一方、パッケージエンジニアは十分な壁厚と安定した底面を要求します。つまり、急峻に絞られた肩部を持つ形状は見た目には洗練されていますが、ガラスの薄肉化や充填時の乱流を招くリスクがあります。製造指向設計(DFM)のレビューには、フォーム承認前にブロー成形シミュレーションを含めるべきです。こうした課題をコンセプト段階で解決することで、不良品の削減、承認プロセスの加速、香りの品質保証が実現します。また、対象となるキャップ、コラー、ディップチューブの長さを明文化しておくことで、製品投入直前になって発覚する適合性の問題による遅延を未然に防げます。この段階では、管理用図面(コントロール・ドローイング)および、充填・キャッピング・漏れ試験をカバーした予備的なリスク評価書が成果物として求められます。
高級香水ボトルの形状に関する迅速なプロトタイピング、金型製作のトレードオフ、構造的健全性の試験
樹脂製またはCNC加工アクリルによる迅速な試作により、高級香水ボトルの形状を数日以内に評価できます。これにより、見た目のバランス、ラベルのフィット感、手触りなどを早期に確認できます。ただし、これらの試作品はガラスの金型内での溶融流動特性を再現することはできませんが、人間工学的および審美的な初期検証には有効です。金型製作におけるトレードオフが重要になります。量産用金型は多額の初期投資と長い納期を要します。そのため、一部のメーカーでは、多腔式金型への本格投資に先立ち、パイロット金型やブリッジ金型を用いてガラスの成形分布を検証しています。その後、実際のガラスサンプルを用いた構造強度試験を行い、垂直荷重、衝撃耐性、熱衝撃応答、首部の同心度を測定します。2023年のパッケージング工学レビューでも指摘されている通り、こうした試験を省略すると、後工程での亀裂発生や密封不良のリスクが高まります。量産移行前に、壁厚および仕上げ外径について明確な合格/不合格基準を設定する必要があります。また、パイロットサンプリングによって、選択されたガラス組成が、実使用条件下で光学的透明性および再生原料含有率の目標値を満たすかどうかを確認できます。このバランスの取れた工程順序により、試作のスピードを維持しつつ、充填・輸送時の実際の負荷に対する材料性能も確実に検証できます。
素材工学および持続可能性に関する検討
ガラスの選定:フリントガラスとクリスタルガラスの比較、PCR含有率、軽量化、高級香水ボトル設計におけるリフィル対応性
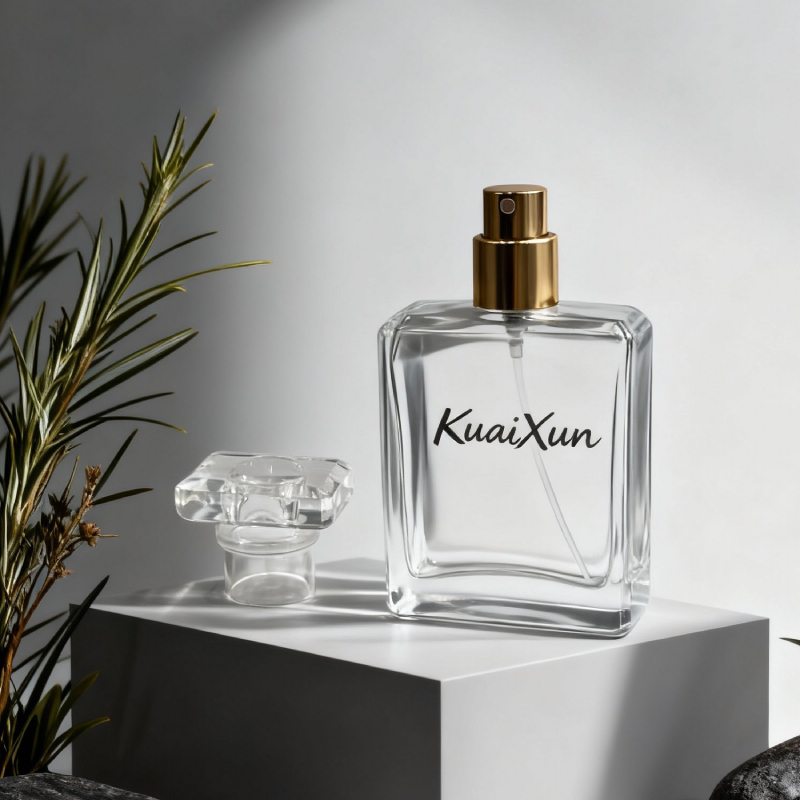
素材の選択は、製品の「高級感」と環境負荷の両方に直接影響を与えます。フリントガラスは、標準化された高級ライン向けに高い透明度と価格の安定性を提供します。一方、バリウムやチタンなどの鉱物を添加したクリスタルガラスは、より優れた屈折率と重厚感を実現しますが、成形温度が高く、アニーリング(緩冷)工程の制御も厳密な管理が求められます。プレミアムブランドでは、使用済みガラス(ポストコンシューマー・リサイクル:PCR)を外装ガラスに20~40%程度配合するケースが増えており、高純度のクラッシャー(破砕ガラス)を用いることで、透明度を損なわず、原材料の消費を抑制しています。軽量化戦略としては、ボトルの壁厚分布や底面形状を最適化することで、質量を15~30%削減可能であり、輸送時のCO₂排出量低減につながりながらも、衝撃耐性や首部の強度は維持されます。また、詰め替え対応設計により製品寿命が延長されます。たとえば15 mmのクリンプ式やねじ式など、規格化された首部形状を採用すれば、消費者は同じフレーコン(香水瓶)を繰り返し使い、交換用カートリッジのみ購入できるため、使い捨てパッケージの削減が図れます。こうした選択の積み重ねによって、プレミアム香水瓶のカテゴリーにおいて、輝きのある美しさ、機械的耐久性、そしてサーキュラー(循環型)デザインという三つの目標をバランスよく実現しています。
高級香水ボトル向けの高精度成形技術
ブロー・アンド・ブロー、プレス・アンド・ブロー、NNPB成形 — 各プロセスが香水ボトルの透明度、壁厚均一性、首部の精度に与える影響
高級香水ボトルの製造において、成形方法は光学的透明度、壁厚の均一性、および首部の精度に直接影響を与えます。ブロー・アンド・ブロー方式では、圧縮空気を用いてプリフォーム(初めの成形体)と最終形状の両方を成形します。狭首タイプのデザインに最適ですが、肩部付近で壁厚にわずかなばらつきが生じやすくなります。プレス・アンド・ブロー方式では、まずプランジャーでプリフォームを成形した後、最終的にブロー成形を行います。これにより、幅広く重い底部を持つボトルでも壁厚分布が改善され、表面への接触痕も最小限に抑えられます。NNPB(ナローネック・プレス・アンド・ブロー)方式では、首部を含むプリフォーム全体をプレス成形した後に最終ブローを行うため、ガラス使用量を20~30%削減できるほか、寸法精度も向上します。首部の内径公差は通常±0.2 mm以内に収められており、キャップやクラインプの装着性を確実に保っています。いずれの方式も、研磨済みの金型・プランジャーと制御された冷却条件を用いることで透明度を維持できます。ボトルメーカーは、伝統的なシルエットにはブロー・アンド・ブロー、厚手の底部にはプレス・アンド・ブロー、壁厚の均一性と首部精度が特に重要な用途にはNNPBを選択します。また、これらの選択はアニーリング(応力除去熱処理)条件にも影響を与え、壁厚の不均一さは残留応力を増大させ、亀裂発生リスクを高めます。各工程は、量産化に先立ちプロトタイプ試作で検証されます。
スケーラブルな生産戦略:自動化、手作業、品質のトレードオフ
香水ボトルの生産プログラムを拡大するには、大量生産目標と、ラグジュアリー製品としての価値を支える仕上げ品質とのバランスを取る必要があります。自動化されたブロー・アンド・ブローやNNPB(ニュートラル・ニュートラル・プレス・ブロー)成形ラインでは、分間40~80本の生産が可能で、首部の仕上げ精度、壁厚の均一性、底面の厚みなどは安定して再現できます。ただし、生産速度が上がると、ファイアポリッシング、アニーリング、表面検査などの工程に割ける時間が短縮されてしまいます。標準的な透明ボトルであればこのトレードオフを許容できる場合もありますが、彫刻加工やコーティングを施した特殊形状のボトルでは、通常、そのような妥協は受け入れられません。
このトレードオフは、以下の3つの代表的な生産戦略を比較するとより明確になります。
| 戦略 | 主な用途 | 品質への影響 |
|---|---|---|
| 完全自動化ライン | 大量生産向けの標準形状香水ボトル | 寸法のばらつきが極めて小さく、単位あたりのコストも低くなりますが、複雑な外装形状や手作業による装飾への対応が困難です。 |
| 手作業を補助する生産ライン | 限定版、厚肉仕様、または彫刻加工を施した香水ボトル | 視覚的豊かさと高級感が向上しますが、サイクルタイムが長くなり、熟練技術者への依存度も高まります。 |
| ハイブリッド型セル | プレミアムな仕上げは、首部の仕上がりを一貫して高め、選択的に手作業による最終仕上げを行うことで実現されます | 生産性と職人技による細やかな仕上げを両立させますが、その分、スケジューリングが複雑化し、品質管理のチェックポイントも増加します |
メーカーは、手作業工程を完全に廃止するのではなく、むしろハイブリッド型の生産セルを追加することで生産規模を拡大することが多いです。ロボットによる取り出し、画像検査、漏れテストなどの自動化により、製品へのハンドリング痕が減り、不良検出精度が向上します。一方で、手磨き、酸エッチング、金属蒸着といった工程は、速度が遅いものの手作業のまま残されています。これにより、ブランド固有の差別化を維持しつつ、単体あたりのコストを過度に押し上げることを回避しています
工程管理が品質をさらに高めます。アダプティブシステムは、金型温度、ガブ重量、冷却曲線をリアルタイムで監視します。デロイト(2024年)の調査によると、製造業者の62%が2025年までに生産現場でAIを活用する計画です。これにより、不良が蓄積する前にラインの設定を自動調整できます。ただし、こうしたツールを活用するには、正確に校正されたセンサーやオペレーターへの十分な訓練が不可欠です。明確な標準作業手順(SOP)がなければ、自動化はむしろ欠陥のある香水瓶の生産を加速させるだけで、品質向上にはつながらないのです。
最終品質保証および包装準備完了検査
香水瓶の性能に特化した、漏れ防止性、寸法公差、表面仕上げ、キャップ密封性の検証
香水ボトルは充填および出荷前に、最終品質保証のチェックを受ける。この段階では、特に不具合が発生しやすい4つの項目に重点を置く。まず「密閉性」の確認として、真空試験または圧力減衰試験を実施し、漏れがないことを検証する。漏れがあると香りの品質や保存期間に悪影響を及ぼすため、必須の検査である。次に「寸法公差」の検査で、首部の内径、仕上げ面、本体の外径が仕様範囲内であることを確認する。これにより、ポンプ、キャップ、クリンプシールが正しく装着・密封されることが保証される。さらに「表面状態」の検査では、標準化された照明条件下でスクラッチ、気泡、塗装ムラなどの外観不良を検出し、高級感の損なわれることを防ぐ。最後に「キャップ・シールの機能確認」では、締付けトルクおよびシールの圧縮量を検証し、揮発性の香料成分が蒸発しないよう一貫した密封性能を確保する。通常、これらの検査は、全商品の80%以上が梱包完了した後に、ANSI/ASQ Z1.4などのAQL(許容品質限界)に基づくランダムサンプリング方式で実施される。こうした一連の検査によって、ロット単位での不良流出リスクが低減され、ラインを離れるすべての香水ボトルが、ブランド要件、法規制、および包装出荷準備の各基準を確実に満たすことが保証される。
よくある質問セクション
香水ボトルのデザインにおいて、迅速なプロトタイピングが重要な理由は何ですか?
迅速なプロトタイピングにより、外観や人間工学的な側面を早期に評価でき、量産用金型の製作に着手する前に素早く設計修正が可能です。
NNPBを他の成形方法と比較した主な利点は何ですか?
NNPBはガラス使用量を20~30%削減しつつ、特に首部の精度や壁厚の均一性といった寸法精度を高水準で確保します。
香水ボトル開発における注目されるサステナビリティ施策にはどのようなものがありますか?
サステナビリティ施策には、使用済みペットボトルなどから回収した再生プラスチック(PCR)素材の活用、輸送時のCO₂排出削減を目的とした軽量化戦略、および使い捨て包装の削減を目指した詰め替え対応設計の導入が含まれます。
高級ボトルの製造において、メーカーは自動化と職人技をどのように両立させていますか?
ハイブリッド生産方式では、一貫性と効率性を確保するための自動工程と、アーティスティックな仕上げを実現する手作業工程を組み合わせることで、量産性とプレミアム品質の両立を図っています。
香水ボトルの最終保証には、どのような品質検査が含まれますか?
最終検査では、漏れ防止試験、寸法公差の確認、表面仕上げの検査、およびキャップの密封性検証を行い、機能性と高級感のある外観を確保します。